
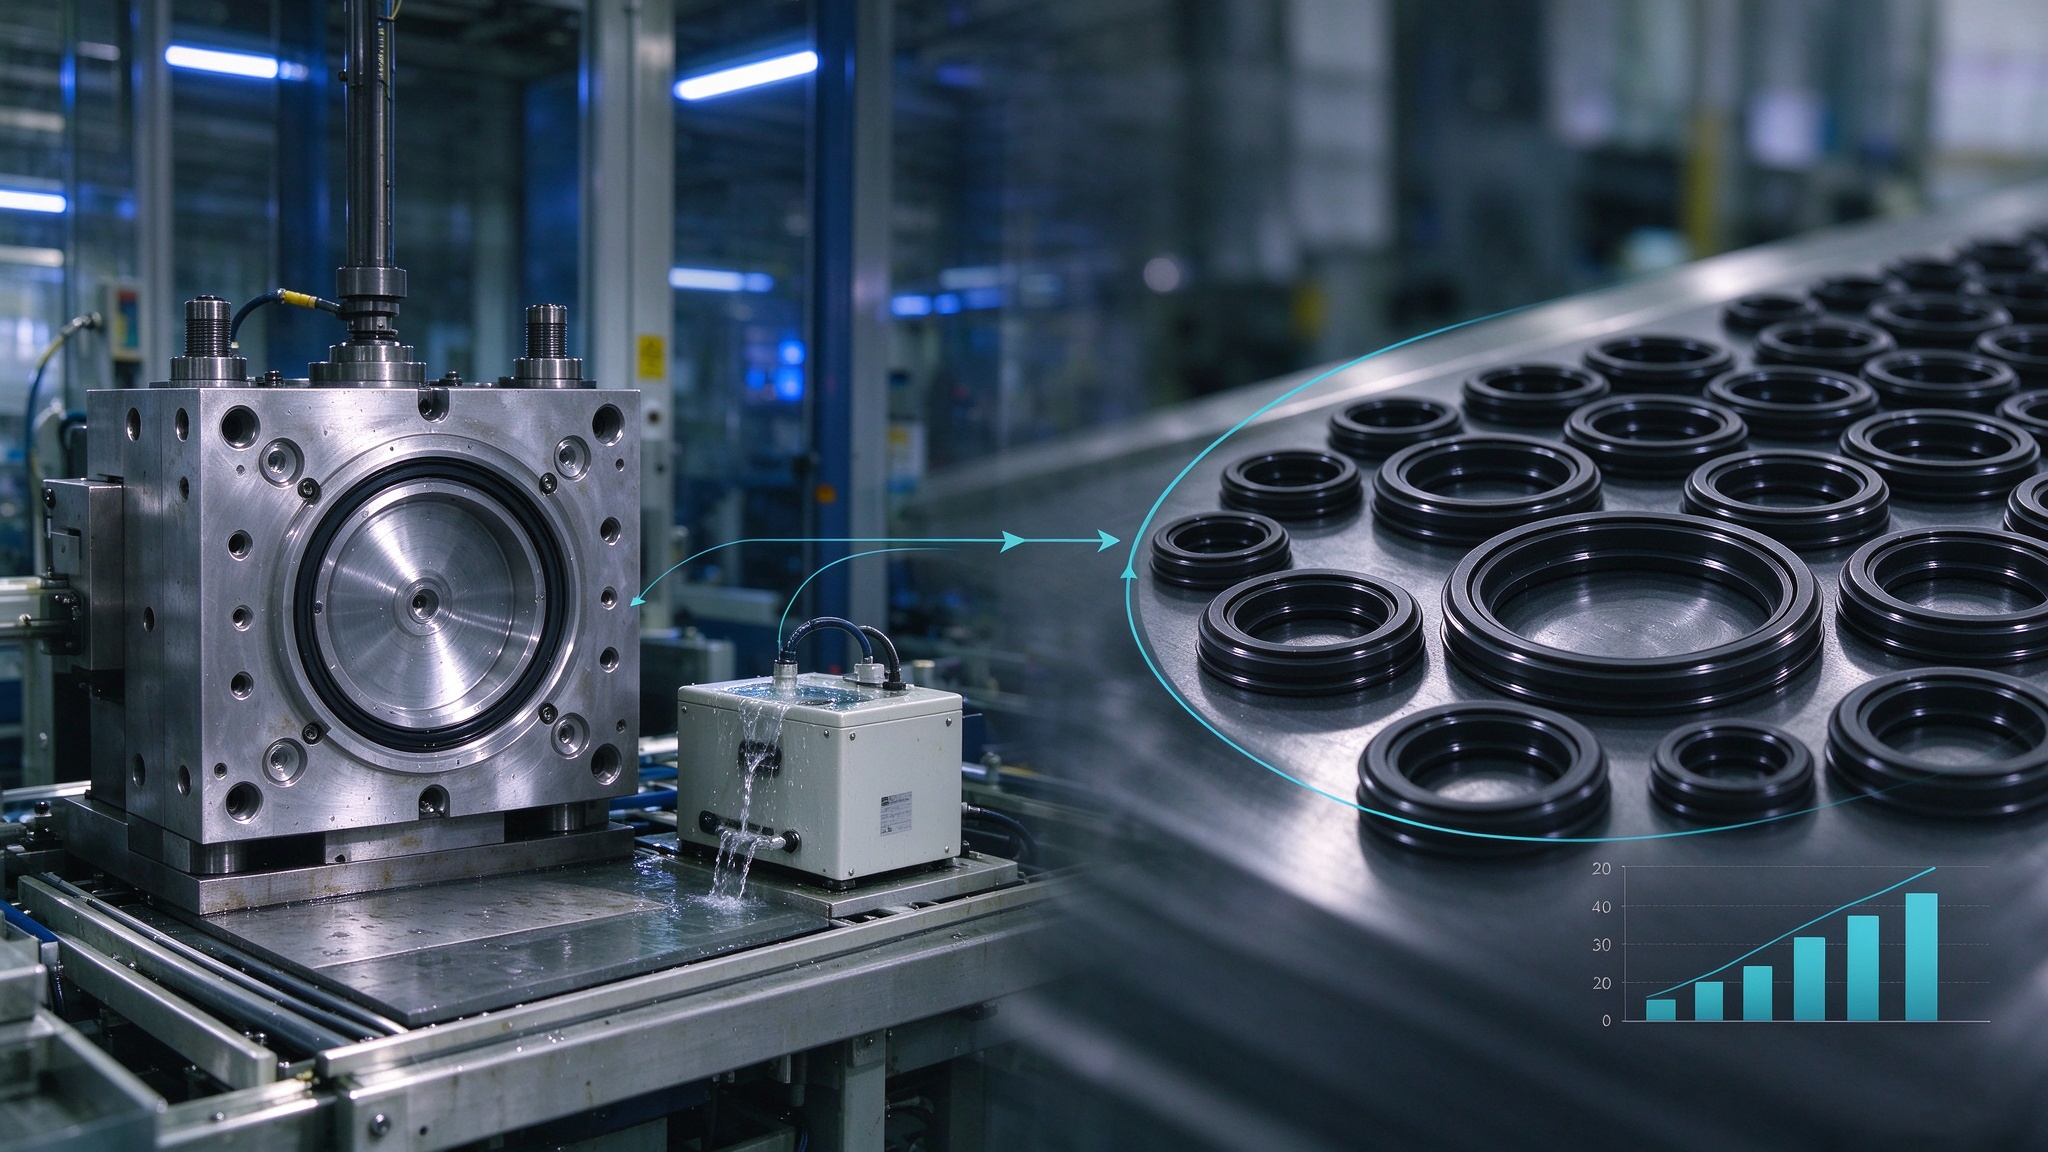
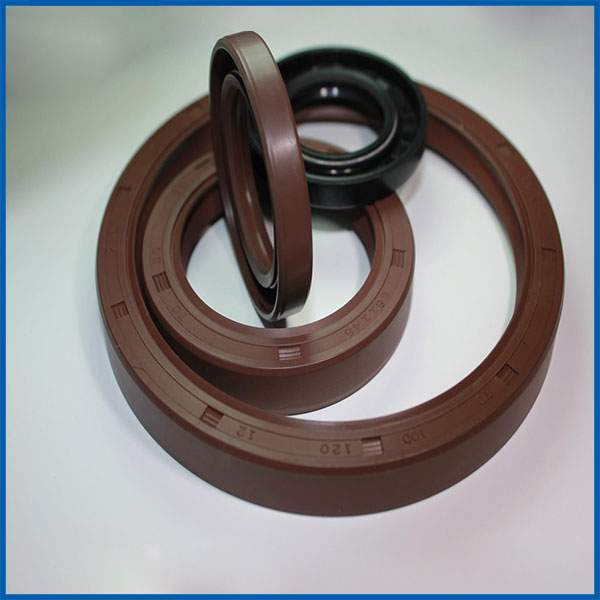
做橡胶制品的人都知道一个事实:模具清洗的频率,直接决定产线能不能跑顺。尤其是密封圈这种小件、精密件,一旦脱模剂选不好,粘膜、积垢、制品表面发白,一天下来光洗模具的时间就吃掉不少产能。
迪瓦(deawa)从2001年开始就专注做脱模剂这件事,最早给体育用品领域的复材做,后来逐步覆盖到橡胶、风电、航空航天。到今天,迪瓦只做脱模剂和配套的模具清洗剂和模具封孔剂,不做别的,专注度在这个行业里非常罕见。
橡胶密封圈脱模两大核心难点
1、脱模力要小:密封圈多为薄壁截面,脱模阻力过大,容易导致产品拉扯变形、报废;
2、脱模剂残留要低:残留过高,会影响橡胶二次硫化,或是后续组装粘接失效。
橡胶密封圈脱模存在一对很难平衡的矛盾,市面上很多橡胶脱模剂,虽然能降低脱模力,但普遍存在残留偏高的问题;想要减少残留,又往往要牺牲脱模性能。迪瓦的技术思路区别于传统油性脱模剂,不靠油脂润滑实现脱模,而是在模具表面形成一层均匀稳定薄膜,兼顾低脱模力与低残留两大需求。
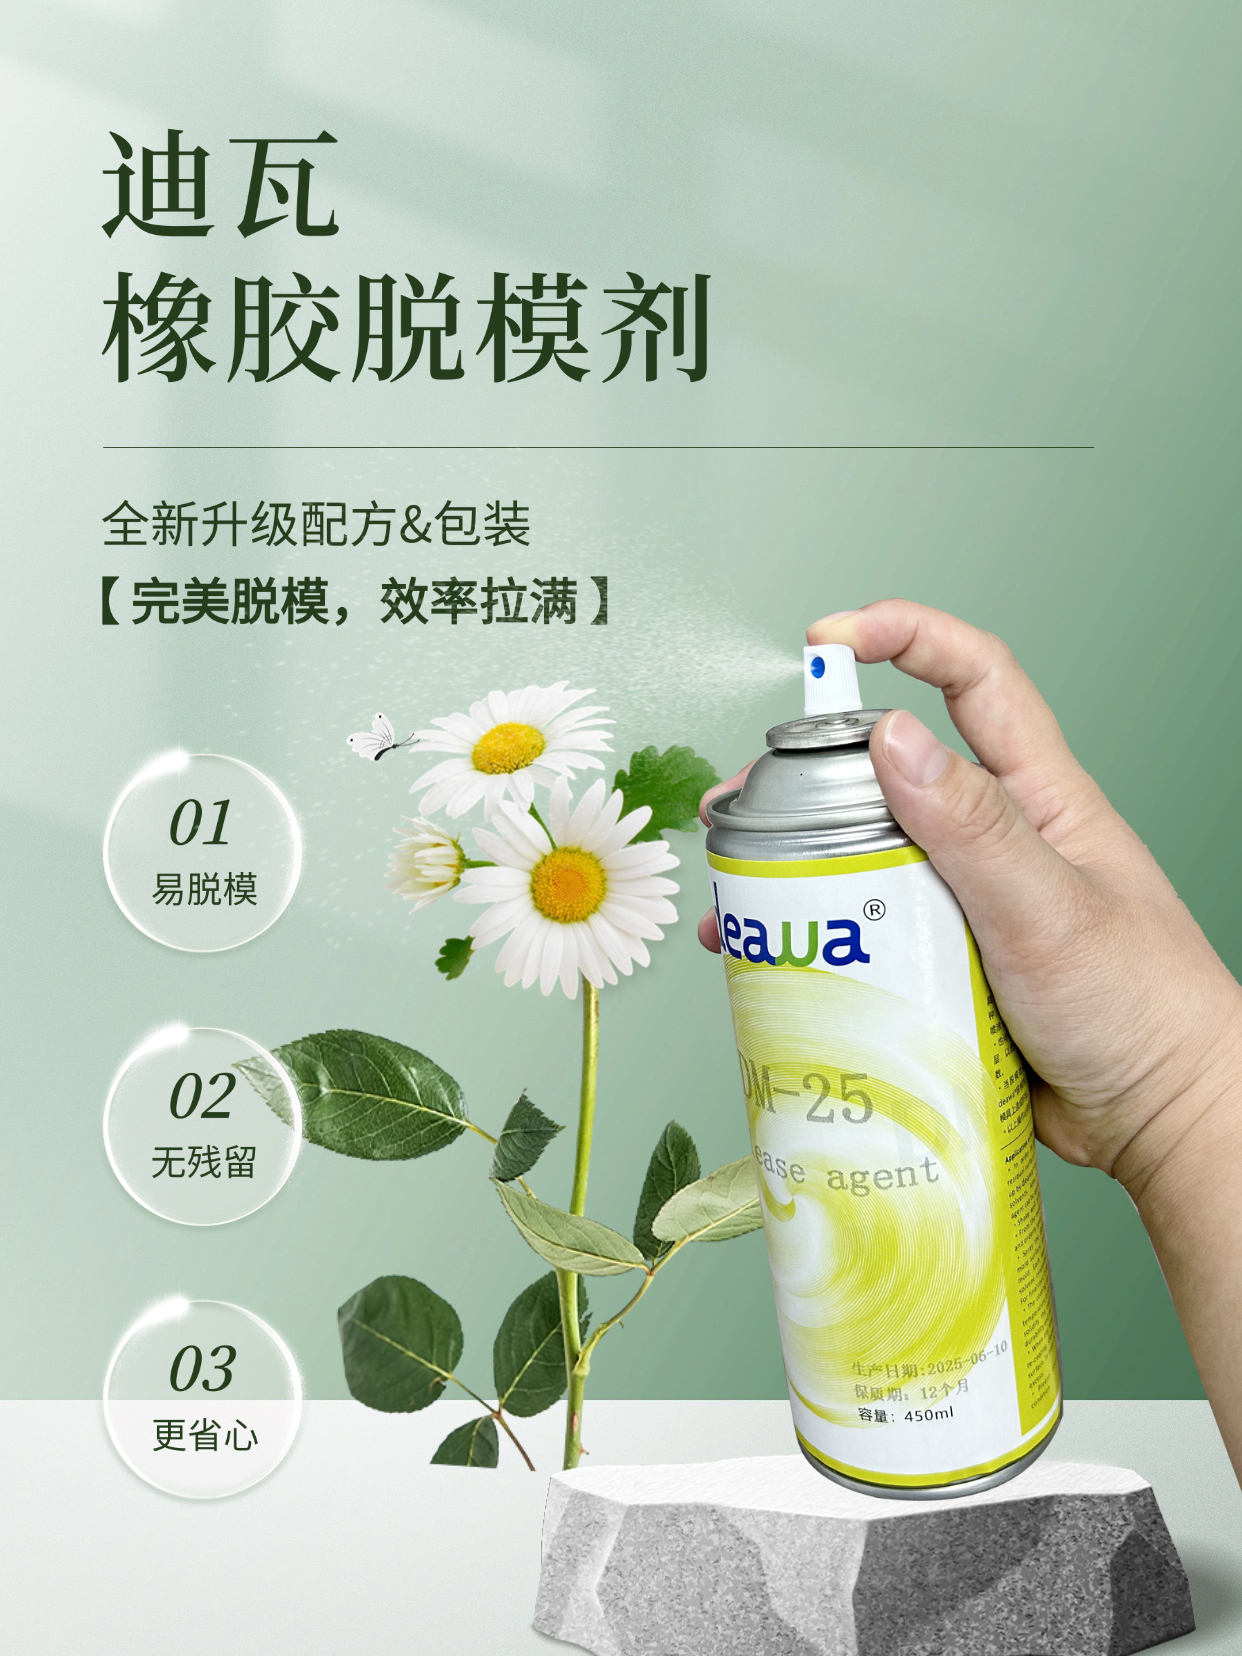
迪瓦 DM-25 橡胶脱模剂
1、DM-25是迪瓦专门针对橡胶密封件、密封条开发的半永久性橡胶脱模剂,核心实测参数:
2、使用操作温度区间:10℃~280℃;固化后,300℃以内热稳定性稳定,常规橡胶硫化工艺下性能无明显波动;
3、低转印率:生物显微镜检测转印率小于千分之一,对橡胶制品表面影响极小;
4、半永久体系,单次喷涂可实现多次脱模,减少反复喷涂,降低模具积垢。
适用场景:橡胶密封圈、橡胶密封条精密模压生产;替代传统硅系脱模剂、蜡系脱模剂。
密封圈模具喷涂操作规范(实操步骤)
橡胶脱模剂使用效果好不好,喷涂工艺非常关键,不能简单一喷了事。迪瓦给出标准化施工流程:
1、模具预处理:使用配套洁模剂彻底清除模具旧积垢、残留脱模剂;不同品牌脱模剂不要混用,混用是模具积垢高发原因;
2、分3次喷涂,每一次喷涂间隔3–5分钟,等待风干;最后一遍喷涂完成,静置10分钟再上料硫化;
3、推荐模温条件:模具温度80℃以上喷涂,涂层固化速度更快,脱模涂层耐久性更强。
整套操作流程,单次喷涂耗时略长,但可以显著提升单次喷涂后的脱模次数。半永久性脱模剂的核心价值,就是减少反复喷涂频次,延长洗模周期。对于日产数千件密封圈的自动化产线,减少停机洗模,节省的产能价值远高于脱模剂采购成本。
什么时候推荐更换迪瓦DM-25橡胶脱模剂?
如果你正在使用硅系脱模剂,产品长期存在油状残留;或者使用蜡系脱模剂,模具积垢严重难以清理,可拿样测试迪瓦DM-25橡胶脱模剂。
选型好坏,不靠口头介绍,直接实测两个指标:单次喷涂脱模次数、模具清洗周期,用产线真实数据判断适配性。
橡胶密封圈选脱模剂,优先平衡低脱模力、低残留、耐高温、低积垢。迪瓦DM-25半永久橡胶脱模剂,针对精密橡胶密封件开发,解决粘模、发白、残留、积垢痛点,帮助橡胶制品工厂减少停机洗模,提升产线产能。
上一篇:好用的玻璃钢脱模剂推荐
下一篇:没有了
时间:2025-10-30
时间:2023-04-25
时间:2021-04-25
时间:2020-05-11
时间:2019-12-14
时间:2019-08-07
时间:2019-07-31
时间:2019-06-29


